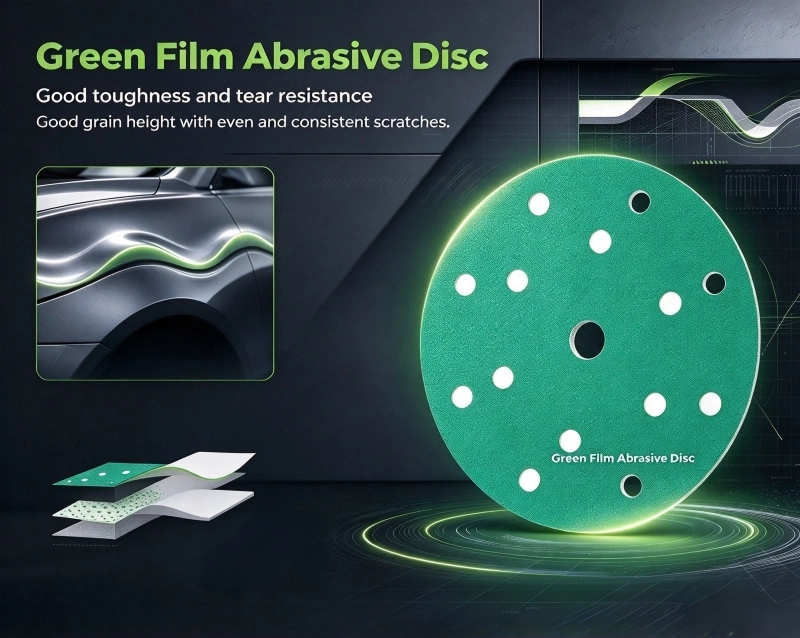
高粒度サンドペーパーによる塗装仕上げ: 選択基準と進行のヒント
板金塗装表面の細かいサンディングは、スプレー塗装と研磨の橋渡しとなる塗装プロセスの移行段階です。その主な目的は、クリアコートにダメージを与えることなく、オレンジの皮やダストスポットなどの表面欠陥を除去し、その後の研磨に備えて均一な微細な表面状態を確立することです。このプロセスでは、粗度の高いサンドペーパー細かいサンディングの効率と最終的な光沢レベルに直接影響します。では、適切なサンドペーパーを選択するためのヒントは何でしょうか?

砥石の選択は欠陥の種類と一致する必要があります
サンドペーパーグリットの選択は、基本的に塗装表面の欠陥の程度によって決まります。クリアコート表面の小さなゴミや微細なダレ跡、または鏡面研磨前の表面前処理には、2,000 ~ 3,000 グリットが最も一般的に使用されます。粗度の高いサンドペーパー。この範囲内で除去される材料の量は限られており、浅い傷のみが残ります。この傷は、後でクリアコートを貫通することなく、微細な研磨を行う研磨ワックスで簡単に除去できます。
塗装表面に適度なオレンジの皮がある場合、または接着性を向上させるために古い塗装表面を粗くする必要がある場合、1,500 ~ 2,000 グリットを使用すると、仕上げ効率と表面の平滑性の間で比較的バランスの取れた妥協点が得られます。ひどいオレンジの皮、目立つ粒状の突起を処理する場合、または最初に深いサンディングマークを平らにする必要がある場合は、1,000 ~ 1,500 グリットを開始グリットとして使用できます。この段階で残るサンディングマークはより深いため、徐々に高目のサンドペーパーに移行し、徹底的に研磨して除去する必要があります。
段階的な移行とウェットサンディングの原則
選択した開始グリット範囲に関係なく、細かいサンディング作業では段階的に進める価値のあるプロセスです。例えば、1,000番から始まり、1,500番、2,000番、3,000番と、各工程で前工程でついた傷を徹底的に取り除き、研磨段階で安定した均一な鏡面仕上げを実現します。このプロセスでは、最終結果は高粒度サンドペーパーの精製レベルに大きく依存します。グリット間の隙間が大きすぎたり、ステップを飛ばしたりすると、細かいグリットが粗い傷をカバーできなくなり、研磨時間が長くなる可能性があります。
細かい研磨の際には水を使用するのが理想的です。きれいな水は潤滑剤および冷却剤として機能し、サンドペーパーの詰まりの可能性を減らし、乾式研磨中の局所的な過熱(塗装仕上げの光沢を失ったり焦げたりする可能性があります)を防ぎ、同時に粉塵の蓄積も最小限に抑えます。サンディングの際は、圧力を均一に分散するために、柔軟なサンディングパッドまたはスポンジブロックを使用することをお勧めします。不規則な円運動によって生じるランダムな渦巻き模様を最小限に抑えるために、同じ方向に沿って直線または十字パターンで研磨します。パネルの端や曲げ線に沿って塗膜が薄くなっています。したがって、作業は慎重に行う必要があります。エリアを拭いて乾かし、10 回程度通過するごとに検査してください。トップコートに浸透する可能性のある過剰なサンディングを防ぐために、欠陥が除去されたことが確認されたら停止します。使用するとき粗度の高いサンドペーパーこれらの脆弱なエリアでは、プレッシャーとパスの数の両方をコントロールすることが特に重要です。
塗装面の状態別処理の参考
わずかなオレンジ色の皮や点在するほこりの斑点しかない新しく塗装された表面の場合は、2,000 グリットのサンドペーパーと湿式サンディングを組み合わせたものから始めます。より高い光沢が必要な場合は、3,000 番の水研ぎ後、5,000 ~ 7,000 番の極細サンドペーパーまたはポリシングコットンを使用して表面をさらに磨きます。この段階での役割は、粗度の高いサンドペーパー欠陥修正から光沢調整のための仕上げツールとしての機能に移行します。塗膜の厚さや状態が不明な古い塗装を再仕上げする場合は、下地に浸透するリスクを避けるために、グリット サイズを減らすかどうかを決定する前に、2,500 グリットでテスト サンディングから始めることをお勧めします。
プロのボディおよびペイント工場における一般的な細かいサンディング手順は次のとおりです。オレンジの皮やほこりの斑点を処理するには 1,500 グリットを使用します。 2,000 ~ 3,000 グリットの湿式サンディングで表面を段階的に磨きます。その後、粗、中、鏡面ワックスの3段階の磨き工程で仕上げます。このプロセスは通常、完成した塗装表面を工場出荷時の元の光沢レベルに戻します。
DMS の概要
選択に関して万能の答えはありません粗度の高いサンドペーパー、塗装面の実際の状態、技術者の技術、望ましい光沢レベルなどを総合的に判断して決定する必要があります。適切な砥粒の選択、適切な段階的な進行、一貫した制御された技術により、ファインサンディングプロセスは、クリアコートを保護しながら、塗装表面の最終的な光学的外観のための強固な基盤を築くことができます。
関連ニュース
メッセージを残してください


ニュースのおすすめ